

Titanove zlitine, s svojo visoko specifično trdnostjo, odlično odpornostjo proti koroziji in dobro biokompatibilnostjo igrajo vse pomembnejšo vlogo v vesoljski industriji, medicinskih napravah in novi energetski opremi. Vendar pa neobdelane površine titanovih zlitin pogosto trpijo zaradi oksidnih plasti, mikrorazpok in visoke hrapavosti, kar neposredno vpliva na njihovo primernost za natančne aplikacije. Poliranje kot ključni korak pri površinski obdelavi titanove zlitine ima dvojno odgovornost za izboljšanje videza in učinkovitosti.
I. Dvojna vrednost postopka poliranja:
Več kot le estetika Z inženirskega vidika je pomen poliranja titanovih zlitin v treh vidikih: • Zmanjšanje površinske hrapavosti, zmanjševanje koncentracijskih točk napetosti in izboljšanje življenjske dobe ob utrujanju; • Odstranitev obdelovalno-modificirane plasti in ponovna vzpostavitev notranje odpornosti materiala proti koroziji; • Doseganje visoke-sijajne površine za izpolnjevanje strogih zahtev glede kakovosti površine medicinskih vsadkov, optičnih komponent in drugih aplikacij.
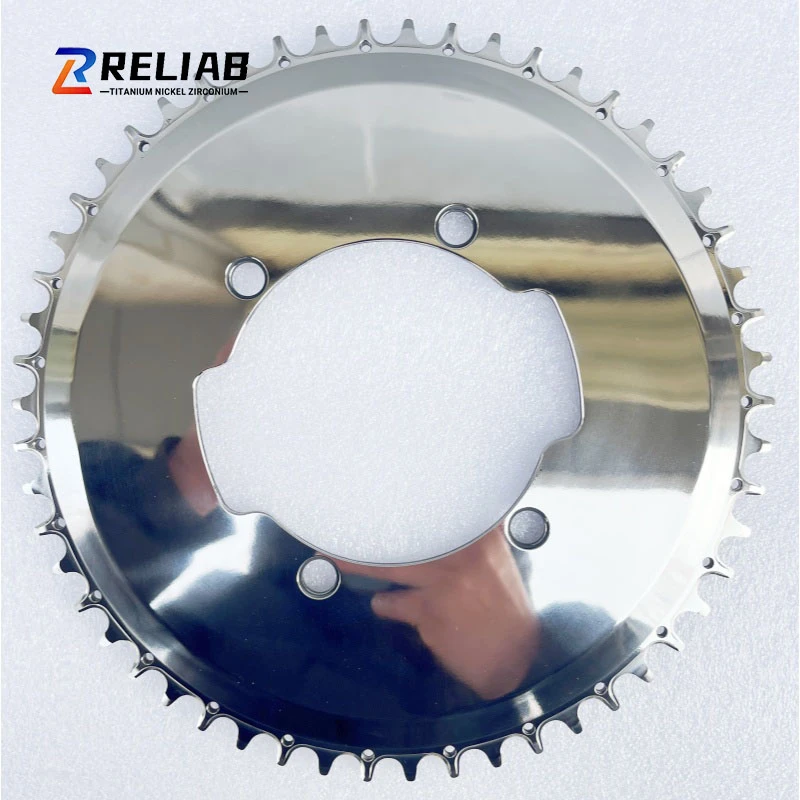
II. Razčlenitev postopka poliranja
(I) Predobdelava površine
Po obdelavi v vročem ali toplotni obdelavi titanove zlitine razvijejo s kisikom -bogato -plast in mešane okside na površini, kar povzroči visoko trdoto in krhkost. Če teh plasti ne odstranite, bo to vplivalo na poznejše poliranje. Običajne metode predobdelave vključujejo:
· Kislinsko dekapiranje: z uporabo mešane raztopine HF in HNO3 se oksidna obloga kemično raztopi. Potreben je strog nadzor koncentracije kisline in časa, da se prepreči vodikova krhkost ali prekomerna -korozija.
· Elektrolitsko poliranje: z uporabo titanove zlitine kot anode v elektrolitu se površinske izbokline prednostno raztopijo z elektrokemijsko reakcijo. Primeren za šaržno predobdelavo, je zelo učinkovit, vendar je potreben natančen nadzor gostote toka in temperature kopeli.
(II) Brušenje – ključni korak pri glajenju
Pri brušenju se uporabljajo vezani ali prosti abrazivi za mehansko rezanje površine, odstranjevanje makroskopskih nepopolnosti in zagotavljanje enotne podlage za poliranje.
· Kar zadeva izbiro abraziva, sta diamant in kubični borov nitrid (CBN) glavna abraziva za brušenje titanovih zlitin zaradi svoje visoke trdote in dobre toplotne prevodnosti, s čimer učinkovito preprečujeta površinske opekline, ki jih povzroči vročina brušenja. • Procesna pot običajno sledi grobemu brušenju → srednjemu brušenju → finemu brušenju, pri čemer se postopno zmanjšuje velikost abrazivnih delcev, da se zagotovi postopno zmanjševanje globine površinskih prask in prepreči globoke poškodbe, ki jih povzroči preskakovanje stopenj.
(III) Poliranje – osrednji člen za poskočno površinsko obdelavo
• Mehansko poliranje: razdeljeno na štiri stopnje: grobo poliranje, srednje poliranje, fino poliranje in zrcalno poliranje. Z uporabo mehkega polirnega kolesa s fino polirno pasto se površinska hrapavost zmanjša na Ra manj kot ali enako 0,05 μm pri vrtenju z visoko-hitrostjo z mikro-delovanjem rezanja in valjanja abrazivnih delcev, s čimer se doseže zrcalna končna obdelava. Potreben je natančen nadzor hitrosti vrtenja, pritiska in smeri poliranja, da se prepreči nastanek sekundarne deformacijske plasti.
• Kemijsko poliranje: Zanaša se na selektivno raztapljanje mikroskopskih izboklin na površini s kemičnimi reagenti za gladko površino. Ne zahteva zapletene opreme in ni omejen z obliko, zaradi česar je primeren za kompleksne strukturne dele (kot so ogrodja zobnih protez). Ker pa na hitrost reakcije močno vplivata temperatura in koncentracija in je procesno okno ozko, je potreben strog nadzor na podlagi izkušenj, da preprečimo, da bi prekomerno-raztapljanje vplivalo na dimenzijsko natančnost. (iv) Po naknadni-obdelavi in funkcionalnem poliranju je treba ostanke abraziva in polirne paste odstraniti z ultrazvočnim čiščenjem, teksturo površine pa prilagoditi s peskanjem (če je zahtevan mat zaključek). Odvisno od zahtev končnega uporabnika je mogoče izbrati eloksiranje ali galvanizacijo, da povečate odpornost proti koroziji, hkrati pa površini daste posebno barvo ali dodatne funkcije, kot sta prevodnost in odpornost proti obrabi.
Če povzamemo:
Poliranje titanovih zlitin je veliko več kot preprosto "brušenje, da postanejo sijoče"; gre za kompleksen sistemski inženirski proces, ki vključuje znanost o materialih, kemijo, mehaniko in natančno kontrolo. Izbira parametrov v vsakem koraku neposredno vpliva na zmogljivost končnega izdelka. Ker visoko{2}}proizvodnja zahteva vse višjo kakovost površine titanovih zlitin, se tehnologija poliranja spreminja iz »pomožnega procesa« v »temeljno tehnologijo« in postaja ključna ločnica pri določanju konkurenčnosti izdelkov iz titanovih zlitin.
 E-pošta:garychen3215@hotmail.com
 Naslov: No.35, Baoti Rd, mesto Baoji, provinca Shaanxi, Kitajska
 Kontakt: g. Gary Chen
 Telefon: +86-917-8883215
 Mobilni/WhatsApp: +86 13092900605


